
ପରିଚୟ: ଫୋର୍ଜିଂ/କାଷ୍ଟିଂ ଏବଂ ଉତ୍ତାପ ଚିକିତ୍ସା ପରେ, ଯୋଗ୍ୟ ରୋଲ୍ ଉତ୍ପାଦନ ପାଇଁ ମେସିନିଂ ହେଉଛି ମୂଳ ପ୍ରକ୍ରିୟା। ଏହା ଡାଇମେନ୍ସନାଲ ସଠିକତା ଏବଂ କାର୍ଯ୍ୟକ୍ଷମ ପୃଷ୍ଠର ଗୁଣବତ୍ତା ନିର୍ଣ୍ଣୟ କରେ, ଯାହା ରୋଲ୍ ହୋଇଥିବା ପ୍ଲେଟର ଗୁଣବତ୍ତା ଏବଂ ରୋଲର ସେବା ଜୀବନକୁ ସିଧାସଳଖ ପ୍ରଭାବିତ କରେ।
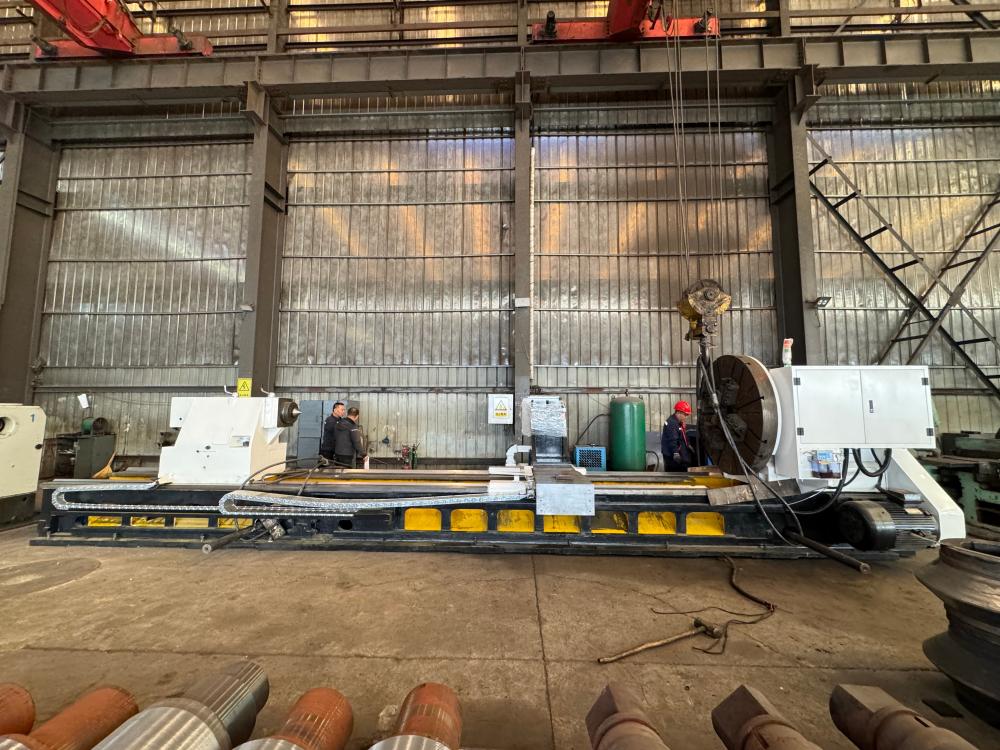
1. ଆସୁଥିବା ଯାଞ୍ଚ ତାପ-ଚିକିତ୍ସା କରାଯାଇଥିବା ଖାଲି ସ୍ଥାନଗୁଡ଼ିକର ପରିମାଣ ଏବଂ ପୃଷ୍ଠ ଅବସ୍ଥା ଯାଞ୍ଚ କରନ୍ତୁ, ମେସିନିଂ ଅନୁମତି ନିଶ୍ଚିତ କରନ୍ତୁ ଏବଂ ମେସିନିଂ ସନ୍ଦର୍ଭ ସେଟ୍ କରନ୍ତୁ।
2. CNC ରଫ୍ ଟର୍ଣ୍ଣିଂ ହେଭି-ଡ୍ୟୁଟି ରୋଲ୍ ଲେଥ୍, ରଫ୍-ଟର୍ଣ୍ଣ ରୋଲ୍ ବଡି ଏବଂ ରୋଲ୍ ନେକ୍ ସହିତ ଅକ୍ସାଇଡ୍ ସ୍କେଲ୍ ଅପସାରଣ କରନ୍ତୁ, ଫିନିସ୍ ମେସିନିଂ ପାଇଁ ଅନୁମତି ଦିଅନ୍ତୁ।
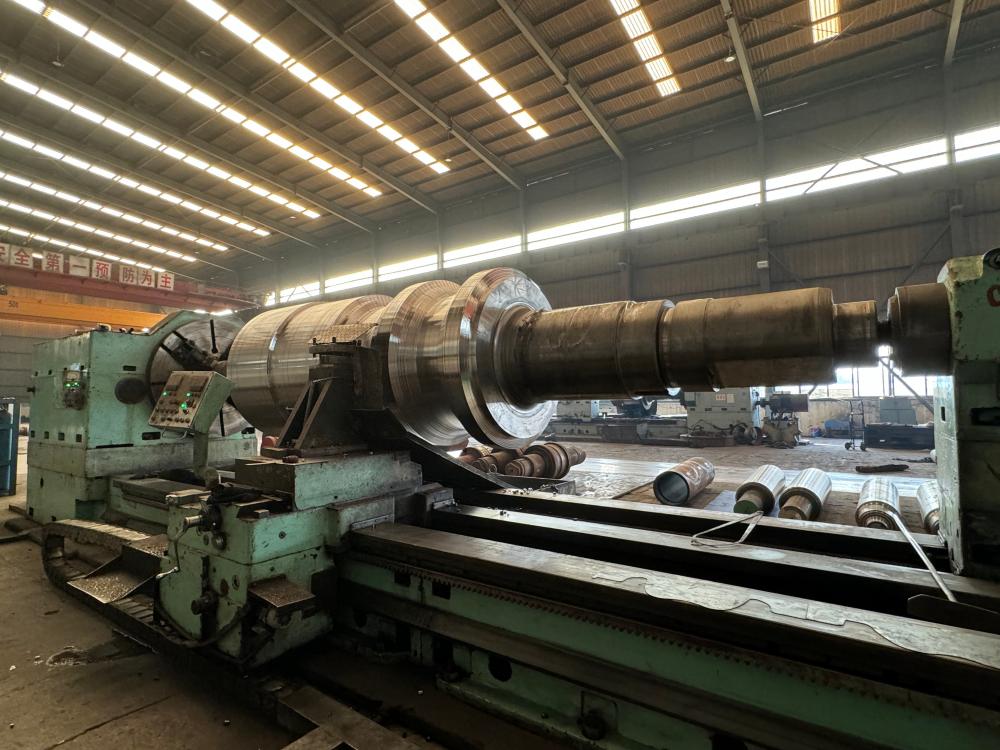
3. CNC ଫିନିସ୍ ଟର୍ନିଂ ମେସିନ୍ ରୋଲ୍ ପ୍ରୋଫାଇଲ୍ କର୍ଭ, ରୋଲ୍ ନେକ୍ ଏବଂ ବିୟରିଂ ସିଟ୍; ଡାଇମେନ୍ସନାଲ୍ ସହନଶୀଳତା, ସିଧାପଣ ଏବଂ ସମକେନ୍ଦ୍ରୀକରଣ ନିୟନ୍ତ୍ରଣ କରନ୍ତୁ।
୪. ପ୍ରିସିସନ୍ ସିଲିଣ୍ଡ୍ରିକାଲ୍ ଗ୍ରାଇଣ୍ଡିଂ ଗୋଲାକାରତା, ସିଲିଣ୍ଡ୍ରିସିଟି ଏବଂ ପୃଷ୍ଠର ରୁକ୍ଷତା ଗ୍ୟାରେଣ୍ଟି ପାଇଁ ରୋଲ୍ ଗ୍ରାଇଣ୍ଡରରେ ରୋଲ୍ କାମ କରୁଥିବା ପୃଷ୍ଠକୁ ଶେଷ କରନ୍ତୁ। ଏହା ରୋଲ୍ ପ୍ଲେଟ୍ ଗୁଣବତ୍ତା ପାଇଁ ମୁଖ୍ୟ ପ୍ରକ୍ରିୟା।
5. ସଠିକତା ମାପ ଚିତ୍ରାଙ୍କନ ଆବଶ୍ୟକତା ବିରୁଦ୍ଧରେ ପରିମାପ, ରନଆଉଟ୍ ଏବଂ ଜ୍ୟାମିତିକ ସହନଶୀଳତା ଯାଞ୍ଚ କରନ୍ତୁ।
6. ଗତିଶୀଳ ସନ୍ତୁଳନ (ହାଇ-ସ୍ପିଡ୍ ରୋଲ୍ ପାଇଁ ଇଚ୍ଛାଧୀନ) ମିଲ୍ କାର୍ଯ୍ୟ ସମୟରେ କମ୍ପନ ହ୍ରାସ କରିବା ପାଇଁ ଘୂର୍ଣ୍ଣନ ଅସନ୍ତୁଳନ ଦୂର କରନ୍ତୁ।
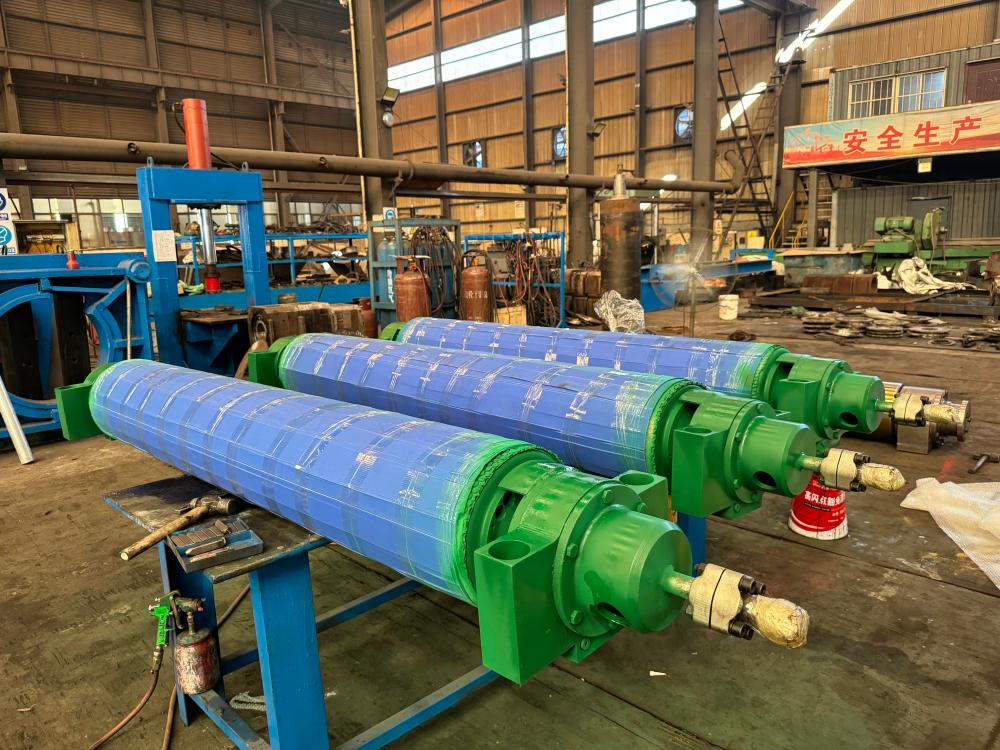
୭. ଅନ୍ତିମ ଯାଞ୍ଚ ଏବଂ କ୍ଷୟ-ପ୍ରତିରୋଧୀ ଚିକିତ୍ସା ସମ୍ପୂର୍ଣ୍ଣ ପୁନଃନିରୀକ୍ଷଣ, ୱର୍କପିସ୍ ସଫା କରିବା ଏବଂ କଳଙ୍କ-ପ୍ରତିରୋଧୀ ଆବରଣ ପ୍ରୟୋଗ।
ଉପସଂହାର: ମେସିନିଂ ଦ୍ୱାରା ଉତ୍ତାପ-ଚିକିତ୍ସା କରାଯାଇଥିବା ଖାଲି ସ୍ଥାନଗୁଡ଼ିକୁ ଚୂଡ଼ାନ୍ତ ପରିମାଣରେ ଶେଷ କରାଯାଏ। ଇସ୍ପାତ କାରଖାନାରେ ରୋଲର ସ୍ଥିର ରୋଲିଂ କାର୍ଯ୍ୟଦକ୍ଷତା ସୁନିଶ୍ଚିତ କରିବା ପାଇଁ ଏହା ଅନ୍ତିମ ଗଠନ ପ୍ରକ୍ରିୟା।
ପୋଷ୍ଟ ସମୟ: ଅକ୍ଟୋବର-୧୯-୨୦୨୬


